

Как промышленное оборудование для глазирования шоколада улучшает консистенцию покрытия?
Роль глазировочного оборудования на современных кондитерских линиях
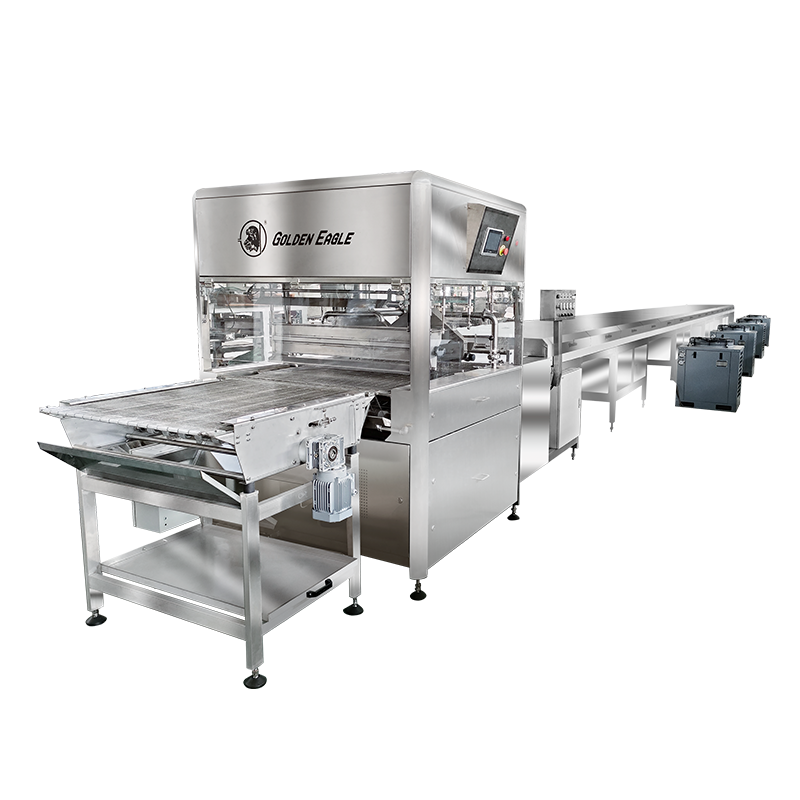
Равномерное покрытие шоколадом – одна из самых сложных проблем в кондитерском производстве. Печенье, вафля, ореховая гроздь или конфетная начинка, проходящая через ванну вручную, собирает неровные слои, воздушные карманы и следы капель, которые сразу же появляются на розничной полке. Это именно та проблема, которую линия глазирования шоколада разработан для решения. Вместо того, чтобы окунать продукты по отдельности, глазировщик проносит изделия на движущейся сетчатой ленте через завесу из темперированного шоколада, наносит контролируемый нижний слой, а затем удаляет излишки покрытия с помощью калиброванных воздушных ножей, прежде чем продукт попадет в охлаждающий туннель.
Расстояние между продуктом на подающей ленте, скорость потока завесы и давление воздушной ножи взаимодействуют друг с другом, поэтому предприятие, которое просто покупает самую большую доступную машину, не сопоставляя эти настройки с фактическим продуктом, часто получает худшую стабильность, чем меньшая, правильно заданная линия.
Руководители предприятий, оценивающие новые мощности по нанесению покрытий, редко принимают решение о том, стоит ли автоматизировать их, а решают, какая конфигурация глазировочного оборудования соответствует ассортименту продукции, целевой производительности и уже имеющейся планировке цеха. В этой статье рассказывается о том, как механически работает глазировочное оборудование, как обычно выглядят данные о производительности в разных масштабах эксплуатации, а также о том, как сравнить автоматическое покрытие с ручными или полуавтоматическими методами, используя измеримые критерии, а не маркетинговые заявления. В нем также рассматриваются шаблоны дефектов, которые чаще всего проявляются при неправильной конфигурации линии, а также правила технического обслуживания, которые позволяют системе работать в допустимых пределах в течение многих лет непрерывной работы, а не месяцев.
Производители кондитерских, хлебобулочных изделий и снеков подходят к этому оборудованию с разных точек зрения. Пекарня, добавляющая этап покрытия к существующей линии вафель или печенья, обычно модернизирует глазировочную машину до фиксированной длины пола, в то время как производитель кондитерских изделий, строящий новое предприятие, имеет больше свободы в выборе размера охлаждающего туннеля и резервуара в соответствии с долгосрочными целевыми объемами. Обе группы получают выгоду от работы с одним и тем же набором основных принципов механики перед сравнением конкретных моделей.
Как обрабатывает продукт промышленная глазировочная машина для шоколада
На функциональном уровне глазировочное оборудование последовательно выполняет четыре отдельные операции, и каждый этап имеет свои собственные требования к допускам. Понимание этой последовательности имеет большое значение, поскольку узкое место или несовпадение на любом отдельном этапе проявятся как дефект тремя шагами позже, что часто затрудняет отслеживание основной причины в готовом продукте.
На этапе подачи продукт помещается на ленту из проволочной сетки на фиксированном расстоянии, что очень важно, поскольку неравномерное расстояние впоследствии приводит к тому, что шоколад застревает между изделиями или оставляет пробелы в покрытии. Устройство предварительного дна, если оно установлено, наносит тонкий базовый слой, чтобы продукт не прилипал к сетке и чтобы последний слой имел чистую, герметичную нижнюю сторону, а не сетчатый узор. Затем основная глазировочная головка бросает непрерывную завесу темперированного шоколада на движущийся продукт, полностью погружая его сверху и по бокам. Воздушные ножи, расположенные сразу после завесы, удаляют излишки шоколада, направляя калиброванное давление воздуха по ширине ленты, что в гораздо большей степени, чем сама завеса, определяет вес и равномерность конечного покрытия. Наконец, изделие с покрытием проходит через многозонный охлаждающий туннель, где температура постепенно снижается, чтобы зафиксировать блеск и щелкнуть, не вызывая поседения.
Основные компоненты, определяющие качество покрытия
Каждый Линия глазировки шоколада серии SJP и сопоставимые промышленные системы имеют общий набор подсистем, но качество сборки и точность управления каждой подсистемой — это то, что отличает линию, которая придерживается жестких допусков, от линии, которая смещается в течение одной смены.
| Компонент | Основная функция | Типичное влияние толерантности |
|---|---|---|
| Блок темперирования | Сохраняет кристаллическую структуру шоколадной массы. | Стабильность плюс-минус 0,5 градуса. |
| Занавеска | Обеспечивает равномерный поток покрытия по ширине ленты. | Отклонение веса поперечных ремней менее 3 процентов |
| Сборка воздушного ножа | Обрезает излишки покрытия до нужной толщины | Вес покрытия регулируется с небольшим шагом. |
| Сетчатый ременный привод | Транспортирует продукт с постоянной синхронизированной скоростью. | Отклонение скорости менее 1 процента |
| Охлаждение tunnel | Устанавливает покрытие, не вызывая жирного поседения. | Многозонный контроль градиента |
| Нижний рециркуляционный насос | Возвращает излишки шоколада в резервуар. | Предотвращает скопление и дрейф вязкости |
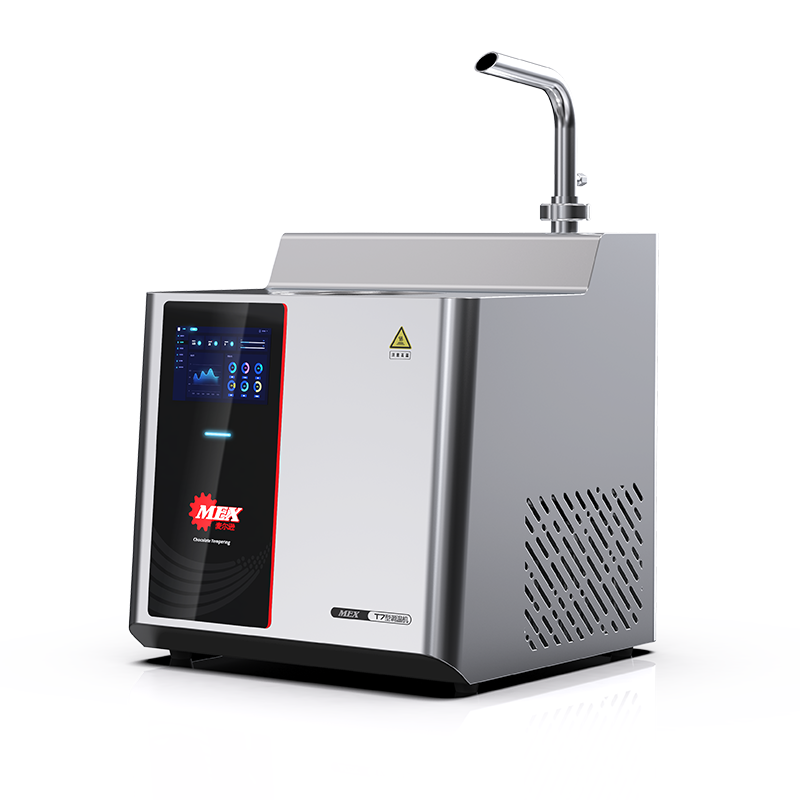
Особого внимания заслуживает блок темперирования, поскольку он является единственным компонентом, наиболее ответственным за внешний вид готового продукта. Недостаточно темперированный шоколад имеет тусклую, полосатую поверхность и склонен к поседению в течение нескольких дней после упаковки, в то время как перетемперированный шоколад может слишком быстро затвердеть внутри самой глазировочной машины, забивая головку занавески. Системы с обратной связью по температуре в плавильном, отпускном и выдерживающем резервуарах поддерживают более узкий рабочий диапазон, чем системы, основанные на ручных проверках термостата.
Тесты пропускной способности в различных конфигурациях линий
Производительность линии обычно определяется шириной ленты и ее скоростью, но с точки зрения эксплуатации значение имеет производительность покрытия в час, поскольку именно она определяет, будет ли глазировочная машина идти в ногу с расположенной выше по потоку отсадочной машиной или линией обжига. В приведенной ниже таблице отражены часто упоминаемые диапазоны производительности для четырех типичных классов ширины ленты, используемых при нанесении покрытия на кондитерские и хлебопекарные изделия.
Эти цифры меняются в зависимости от плотности продукта, целевой массы покрытия и наличия на линии предварительного прохода, поэтому их следует рассматривать как диапазоны планирования, а не как гарантированные цифры для какого-либо конкретного продукта. Установка, покрывающая легкую пластину, будет находиться в верхнем конце диапазона, в то время как плотная ореховая группа с более тяжелым целевым слоем покрытия будет работать медленнее на том же оборудовании.
Точность контроля температуры в течение производственного цикла
Одним из наиболее часто упускаемых из виду показателей производительности является то, насколько строго линия поддерживает температуру шоколада при непрерывной работе в течение восьмичасовой смены. Резкие перепады температуры во время длительных тиражей являются частым источником периодических проблем с глянцем и поседением, которые трудно диагностировать, поскольку они возникают не в каждой партии.
Системы с замкнутым контуром, которые постоянно измеряют температуру ванны и регулируют нагревательные элементы с небольшими приращениями, удерживают гораздо более узкий диапазон, чем линии, основанные на периодических ручных проверках. Это особенно важно при длительных тиражах, поскольку леска, смещающаяся хотя бы на полтора градуса в течение нескольких часов, может привести к тому, что продукт будет переведен из состояния, прошедшего надлежащую закалку, в сторону заметно недостаточной закалки без какой-либо одной очевидной триггерной точки.
Оперативное примечание: Журналы температуры, полученные из темперирующей установки и глазировочной ванны по отдельности, более полезны для устранения неполадок, чем одно комбинированное показание, поскольку две зоны могут дрейфовать независимо, когда размер рециркуляционного насоса меньше объема резервуара.
Линия глазирования и ручное покрытие: структурированное сравнение
Производители, переходящие от ручного погружения или небольших дозировочных резервуаров к непрерывной линии, обычно учитывают пять практических факторов, а не одну цифру затрат. Приведенное ниже сравнение радаров позволяет оценить автоматическое глазировочное оборудование по сравнению с ручным покрытием в относительной шкале, основываясь на часто сообщаемых эксплуатационных результатах.
Постоянная закономерность заключается в том, что ручное нанесение покрытия сохраняет преимущество только за счет низкой первоначальной стоимости и, в случае очень небольших партий или изделий, изготовленных по индивидуальному заказу, гибкости настройки. По всем остальным параметрам, включая постоянство толщины покрытия и объем, который один оператор может обработать в час, автоматизированное оборудование оценивается значительно выше. Вот почему ручное погружение, как правило, сохраняется в кустарных условиях или при очень небольших объемах, в то время как любое предприятие, производящее более нескольких сотен килограммов в смену, обычно обнаруживает, что одни лишь затраты на рабочую силу и процент брака оправдывают установку линии. Разрыв увеличивается еще больше, если включить затраты на упаковку и доработку, поскольку непоследовательное ручное покрытие, как правило, приводит к увеличению количества изделий, которые необходимо перерабатывать или понижать в качестве, прежде чем они попадут в розничную упаковку.
Соответствие характеристик оборудования вашей линейке продуктов
Выбор между конфигурациями глазировочных машин сводится к сопоставлению нескольких спецификаций с реальным покрываемым продуктом, а не просто к выбору самой большой доступной машины. Следующие факторы, как правило, оказывают наибольшее влияние на окончательное решение.
- Ширина ленты относительно занимаемой площади продукта и необходимое расстояние между полосами движения, чтобы избежать образования мостиков между продуктами.
- Требуется ли устройство предварительного дна, что зависит от того, будет ли в противном случае продукт прилипать к ленте с открытой сеткой.
- Длина охлаждающего туннеля в зависимости от скорости ленты, поскольку туннели меньшего размера оставляют продукт лишь частично застывшим на выходе.
- Емкость резервуара и размер рециркуляционного насоса относительно суточного объема добычи.
- Доступная длина пола, поскольку глазировочные линии со встроенными охлаждающими туннелями могут работать значительно дольше, чем одна глазировочная головка.
Предприятия, производящие смешанные типы продуктов на одной и той же линии, также должны учитывать, насколько быстро можно регулировать вес покрытия и скорость ленты между запусками, поскольку частые переналадки на линии, построенной для одной фиксированной настройки, приводят к простоям, что в первую очередь снижает преимущество в производительности, ради которого было приобретено оборудование.
Также стоит планировать будущий рост объемов, а не ориентироваться строго на текущий объем производства. Добавление второй глазировочной машины позже, когда при первоначальной установке не были учтены площадь пола и инженерные коммуникации, обычно является гораздо более трудоемким и дорогостоящим, чем установка резервуара немного большего размера или модульной секции туннеля заранее. Анализ требований к коммунальным предприятиям, включая производительность сжатого воздуха для воздушных ножей и холодильную нагрузку для охлаждающего туннеля, наряду с механическими спецификациями позволяет избежать типичного пробела, когда сама глазировочная машина имеет правильный размер, а вспомогательная инфраструктура установки - нет.
Методы технического обслуживания, продлевающие срок службы
Оборудование для глазирования работает непрерывно с пищевым продуктом, который затвердевает при контакте с холодными поверхностями, а это означает, что процедуры технического обслуживания несколько отличаются от производственного оборудования общего назначения. На три области, как правило, приходится большая часть незапланированных простоев.
| Зона обслуживания | Рекомендуемая частота | Режим отказа, если он пропущен |
|---|---|---|
| Очистка и натяжение сетчатого ремня | Ежедневно-еженедельно | Шоколад buildup causing belt tracking issues |
| Проверка сопла воздушного ножа | Еженедельно | Неравномерный вес покрытия по ширине ленты |
| Удаление окалины из темперирующего бака | Ежемесячно | Снижение теплопередачи и температурного дрейфа |
| Охлаждение tunnel coil check | Ежеквартально | Недостаточное время схватывания приводит к мягкому выходу продукта. |
График очистки имеет большее значение для шоколада, чем для многих других средств для покрытия, поскольку остатки продукта, оставленные в резервуаре на ночь, будут повторно кристаллизоваться с другой жировой структурой, чем свежетемперированный шоколад, а повторное введение его в ванну на следующее утро без надлежащего повторного темперирования является распространенной, предотвратимой причиной поверхностного поседения первых партий новой смены.
Ведение письменного журнала проверок форсунок, проверок натяжения ремней и дат удаления накипи из резервуара также значительно облегчает обнаружение медленного снижения производительности до того, как оно перерастет в полную остановку. Многие незапланированные простои при глазировании оборудования связаны с интервалом технического обслуживания, который был однажды пропущен и так и не был наверстан, а не с внезапным отказом компонента, поэтому простой повторяющийся контрольный список имеет тенденцию приносить большую прибыль, чем любой отдельный элемент диагностического оборудования.
Категории продуктов, которые получают наибольшую выгоду от глазирования
Не для каждого продукта с покрытием требуется полноценная непрерывная линия, но широкий спектр категорий достигает порога объема, при котором глазировочное оборудование становится более практичным выбором по сравнению с ручным погружением или панорамированием. Следующие категории являются наиболее распространенными кандидатами на должность специализированного глазировщика.
- Вафли, бисквиты и печенье, где ровное дно не дает основанию оставаться непокрытым или прилипать к сетчатой ленте.
- Ореховые гроздья и батончики мюсли, которые требуют более тяжелого покрытия и имеют преимущества точного управления воздушным ножом, чтобы избежать скопления вокруг неправильных форм.
- Кусочки сухофруктов и сухих смесей, где небольшой размер предметов делает их ручное погружение трудоемким по сравнению с выходом.
- Плитки мороженого и замороженные новинки, требующие быстрого прохождения через занавеску, прежде чем продукт станет мягким на ленте.
- Конфетные центры и пралине, где постоянная толщина оболочки влияет как на внешний вид, так и на стабильность при хранении.
Каждая из этих категорий предъявляет разные требования к одним и тем же основным подсистемам. Например, на линии замороженных новинок приоритет отдается скорости шторки и короткому времени схватывания, а не емкости резервуара, тогда как на линии с ореховыми кластерами приоритет отдается диапазону действия воздушного ножа, поскольку сами продукты неравномерны и плотны. Анализ того, к какой категории относится предприятие, прежде чем указывать ширину ленты или длину туннеля, позволяет основывать разговор о размерах оборудования на реальном продукте, а не на цифрах общего назначения.
Распространенные дефекты покрытия и их основные причины
Большинство проблем с качеством, связанных с глазировочным оборудованием, относятся к небольшому числу повторяющихся закономерностей. Понимание того, какая подсистема ответственна за конкретный дефект, значительно сокращает время устранения неполадок, поскольку в противном случае операторы склонны сначала отрегулировать неправильный элемент управления.
| Дефект | Вероятная причина | Подсистема для проверки |
|---|---|---|
| Неравномерная толщина покрытия по ширине ленты | Несоосные или частично заблокированные сопла воздушного ножа. | Сборка воздушного ножа |
| Тусклая или полосатая поверхность | Шоколад out of temper before reaching the curtain | Блок темперирования |
| Голое или открытое основание готового продукта | Отсутствует или неправильно настроен предварительный нижний проход. | Предварительный дно |
| Продукт слипается на выходе | Недостаточное время пребывания в охлаждающем туннеле | Охлаждение tunnel length or belt speed |
| Шоколад pooling around product base | Избыточный поток завесы относительно давления воздушной ножи | Занавеска and air knife balance |
Поскольку эти дефекты часто возникают периодически, а не на каждой единице, отслеживание того, какая смена, тип продукта или состояние окружающей среды коррелирует с проблемой, обычно более продуктивно, чем реактивная настройка машины после одной помеченной партии. В частности, влажность окружающей среды и температура предприятия могут повлиять на производительность охлаждающего туннеля, даже если все внутренние настройки остаются неизменными, поэтому на некоторых предприятиях во время сезонных переходов во время сезонных переходов регистрируются условия в помещении наряду с проверкой качества продукции.
Часто задаваемые вопросы
В1: В чем разница между глазировочной машиной и машиной для погружения?
Машина для окунания обычно погружает отдельные изделия в статическую или слегка перемешиваемую шоколадную ванну, тогда как глазировочная машина представляет собой систему непрерывного действия, в которой продукт перемещается под завесой шоколада на сетчатой ленте, за которой следует обрезка воздушным ножом и специальный охлаждающий туннель. Глазировочные машины предназначены для непрерывного производства в больших объемах, тогда как оборудование для погружения подходит для небольших или более кустарных тиражей.
Вопрос 2: Как контролируется толщина покрытия на линии глазирования?
Толщина покрытия в первую очередь определяется давлением и углом воздушного ножа, а не самим потоком завесы. Завеса наносит весь излишек слоя, а воздушные ножи сдувают излишки, оставляя заданную толщину, которую обычно можно точно настроить с небольшими приращениями в соответствии с требованиями к весу продукта.
В3: Что вызывает шоколадный налет на глазированных продуктах?
Цветение чаще всего вызвано неправильным темперированием, перепадами температуры во время охлаждения или хранением готового продукта в колеблющихся теплых и прохладных условиях после упаковки. Он выглядит как матовая серая или белая пленка на поверхности и, хотя и не представляет опасности для пищевых продуктов, рассматривается как дефект качества, поскольку влияет на внешний вид и текстуру.
В4: Может ли одна глазировочная линия обрабатывать несколько типов продукции?
Большинство линий могут обрабатывать продукты различных форм и размеров в пределах ширины ленты и длины охлаждающего туннеля при условии, что вес покрытия, скорость ленты и настройки устройства предварительного нижнего дна регулируются между проходами. Предприятиям с весьма разнообразным ассортиментом продукции следует подтвердить время перехода, прежде чем выбирать конкретную конфигурацию.
В5: Какой длины должен быть охлаждающий туннель?
Требования к длине туннеля зависят от скорости ленты и заданного веса покрытия, поскольку более толстые покрытия и более высокие скорости ленты увеличивают время, необходимое для полного застывания шоколада, прежде чем продукт достигнет выхода. Обычно оно рассчитывается на основе комбинации необходимого времени ожидания и скорости бегового полотна конкретной линии.