

Как машины для глазирования, декорирования и полировки шоколада обеспечивают безупречный результат
Почему финальная стадия покрытия определяет качество кондитерских изделий
Шоколадный батончик, пралине или печенье могут быть изготовлены из превосходного сырья и все равно не устоят на полке, если внешнее покрытие тусклое, неровное или потрескавшееся. На завершающем этапе работы кондитерской линии изделие либо приобретает глянцевую, аппетитную поверхность, либо теряет рыночную ценность из-за видимых дефектов. Этот этап обычно включает в себя три взаимосвязанных этапа: покрытие центра жидким шоколадом, добавление декоративного рисунка или топпинга и полировка поверхности до стабильного привлекательного блеска.
Производители, которые рассматривают эти три этапа как единый непрерывный рабочий процесс, а не как изолированные машины, соединенные вместе, постоянно сообщают о меньшем количестве брака и более предсказуемом результате. В этой статье рассматривается, как работает каждый этап, какие переменные процесса имеют значение и как оценить оборудование для производственной линии, требующей повторяемой профессиональной отделки.
Три этапа линии нанесения покрытия
Прежде чем сравнивать отдельные машины, полезно разделить процесс отделки на отдельные функциональные зоны. Каждая зона имеет свой температурный диапазон, механическое воздействие и целевой показатель качества.
| Этап | Основная функция | Типичный температурный диапазон | Риск качества в случае пропуска |
|---|---|---|---|
| Покрытие (глазирование) | Нанесите однородную шоколадную или составную оболочку на центральную часть. | от 29 до 32 градусов Цельсия | Голые места, тонкое покрытие, дефекты опор |
| Украшение | Нанесите линии, точки, включения или второй цвет. | от 30 до 33 градусов Цельсия | Непоследовательный шаблон брендинга, плохая визуальная дифференциация. |
| Полировка | Создайте устойчивый глянцевый слой и удалите матовость поверхности. | Температура окружающей среды, от 18 до 22 градусов C | Мутный оттенок, следы от отпечатков пальцев, короткая полка. |
Каждая из этих зон может обрабатываться отдельной машиной, и способ их соединения через систему транспортировки напрямую влияет на скорость и стабильность линии. А машина для шоколадного фонтана часто используется на входе, чтобы поддерживать непрерывную циркуляцию расплавленного шоколада и его стабильную вязкость еще до того, как он достигнет глазировочной завесы, что снижает риск температурного дрейфа при подаче в глазировочную машину.
Что происходит внутри линии глазирования шоколада
Ан глазировочная машина работает, пропуская центральные кусочки, такие как печенье, орехи, фрукты или формованные начинки, под ниспадающую завесу темперированного шоколада. Сетчатый ремень пропускает продукт через завесу, затем под нижний валок для нанесения покрытия и, наконец, через набор воздуходувок или ножей, которые контролируют толщину оболочки. Скорость ленты, объем завесы и поток воздуха — это три переменные, которые больше всего влияют на вес покрытия.
Основные функциональные зоны глазировочной линии
- Секция подачи: выравнивает и распределяет центральные части перед тем, как они попадут в занавес.
- Зона покрытия штор и дна: наносит основной шоколадный слой сверху и снизу.
- Зона детализации: удаляет излишки шоколада и формирует края покрытия.
- Охлаждающий туннель: устанавливает оболочку посредством контролируемого перепада температуры.
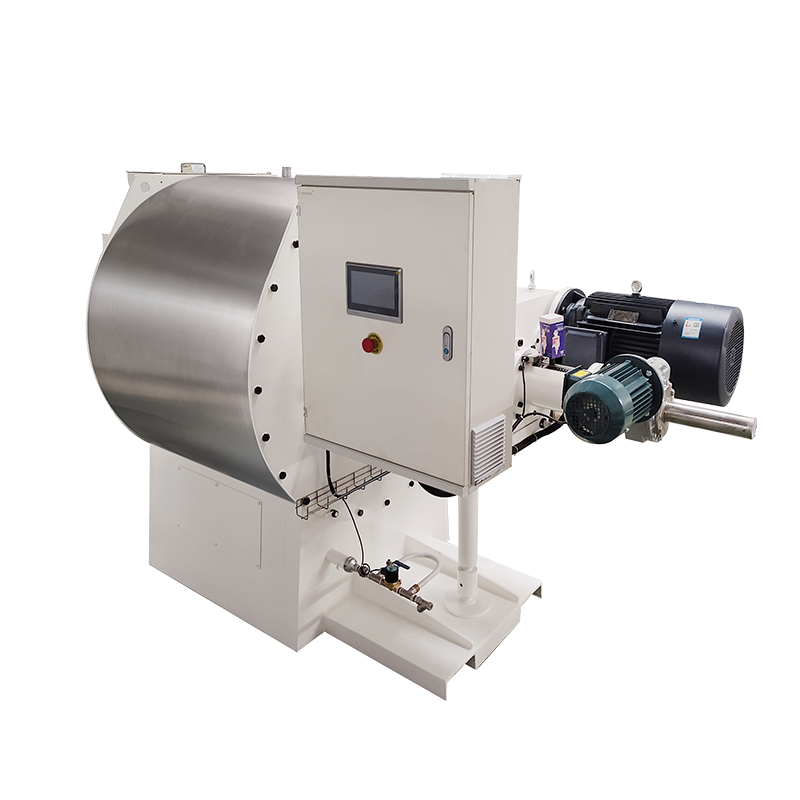
Линия глазировки шоколада серии SJP построена вокруг этой последовательности, объединяя резервуар для темперированного шоколада, головку для нанесения покрытия и охлаждающий туннель в единую соединенную линию. Поскольку в резервуаре осуществляется непрерывная рециркуляция шоколада, линия позволяет избежать проблем с осаждением и образованием пленки, которые возникают, когда расплавленный шоколад находится в неподвижном состоянии в течение длительного периода времени.
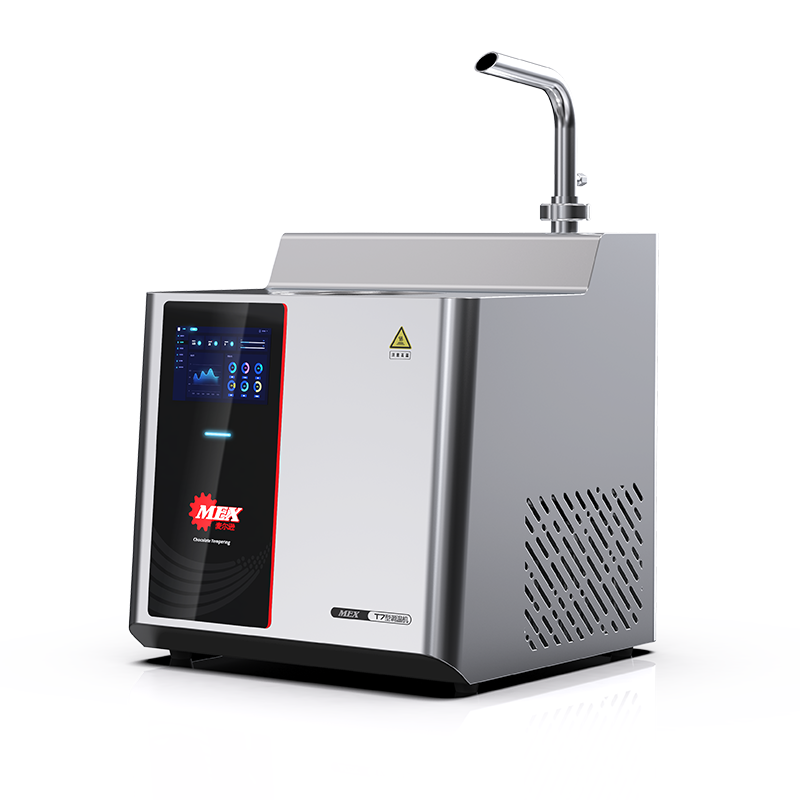
Надежный транспортировка шоколада Между плавильным резервуаром, темперирующим устройством и глазировочной головкой так же важно, как и сама глазировочная головка. Если перекачивающий насос или трубопровод позволяют шоколаду охлаждаться неравномерно, вязкость на завесе будет меняться, а вес покрытия будет смещаться в течение производственного цикла, даже если настройки глазировочной машины никогда не изменятся. Это одна из причин, по которой линии глазирования обычно представляют собой подключенную систему, а не отдельные приобретаемые компоненты.

Как связаны этапы нанесения покрытия, декорирования и полировки
Понимание физического потока продукта через линию отделки облегчает диагностику источника проблемы качества. На диаграмме ниже показана типичная последовательность действий от необработанного центрального куска до полированного упакованного продукта.
Добавление индивидуальности посредством украшения
Когда продукт имеет застывшую шоколадную оболочку, именно украшение придает ему визуальную идентичность на розничной полке. Это может быть контрастная линия капель, точечные узоры, включения рубленых орехов или крошки или напечатанный рисунок с использованием цветного какао-масла. Украшение необходимо наносить, пока основная оболочка еще восприимчива, поскольку полностью закристаллизованный шоколад не сможет должным образом склеить второй слой.
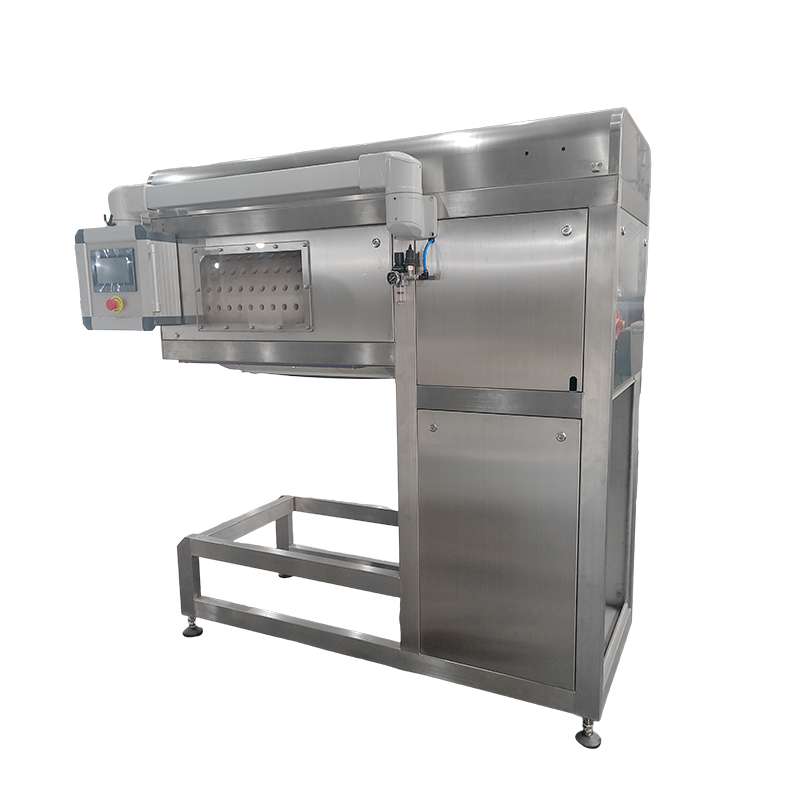
A Машина для декорирования QLH располагается непосредственно после охлаждающего туннеля линии глазирования так, чтобы основная оболочка имела достаточную липкость поверхности, чтобы декоративный слой мог приклеиться без размазывания. Расстояние между соплами, синхронизация скорости линии с основным конвейером и вязкость материала — все это влияет на то, насколько чистым будет выглядеть полученный рисунок.
Помимо капель и точечных узоров, во многих линиях также используется машина для нанесения покрытия на ленту конфигурация для нанесения второго полного слоя, например, цветного составного покрытия на базовую шоколадную оболочку, прежде чем украшающая головка добавит более мелкие детали. Этот многоуровневый подход характерен для сезонных или рекламных продуктов, которым требуется четкая визуальная идентичность без изменения основного рецепта.

Полировка: шаг, определяющий привлекательность товара на полке
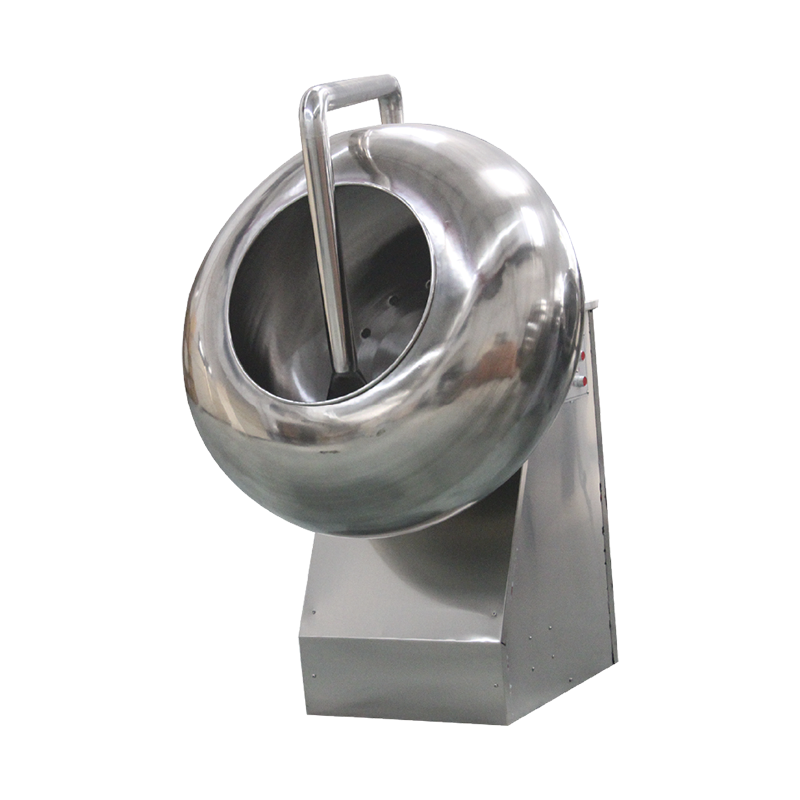
Блеск — это первое, на что обращает внимание покупатель, а также один из атрибутов качества, который легче всего потерять при хранении и транспортировке. Полировка решает эту проблему путем создания тонкой стабильной пленки на покрытом изделии, чаще всего с помощью процесса вращающегося барабана, по принципу аналогичного процессу полировки. машина для панорамирования конфет операция, при которой продукт осторожно перекатывается, а небольшой объем полирующего средства наносится в контролируемых дозах.
A Полировальный станок серии PGJ обычно действует как последний механический этап перед упаковкой. Скорость вращения барабана, время выдержки и интервал дозирования должны быть настроены в соответствии с размером и формой конкретного продукта, поскольку слишком крупные или нестандартные детали полируются неравномерно, если скорость барабана установлена для меньшего и более однородного продукта.
| Полировка Variable | Эффект, если слишком низкий | Эффект, если слишком высокий |
|---|---|---|
| Скорость вращения барабана | Неравномерное распределение блеска | Истирание поверхности, сколы по краям |
| Время задержки | Неполное формирование пленки | Излишки отложений, липкая поверхность |
| Полировка agent dosage | Тусклый, пятнистый финиш | Липкие кусочки слипаются вместе |
Этот этап также выполняет функцию общего оборудование для покрытия конфет для глазурованных кондитерских изделий, помимо шоколада, включая орехи в сахарной глазури и изделия в виде драже, поскольку барабанный механизм и принцип дозирования практически одинаковы независимо от материала покрытия.
Краткое сравнение ролей оборудования
table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| Оборудование | Позиция в линии | Основной выход |
|---|---|---|
| Линия глазирования шоколада | После формирования центральной части, перед охлаждающим туннелем | Равномерное покрытие базовой оболочки |
| Украшение Machine | После туннеля охлаждения, перед окончательным схватыванием | Узор, дождь или второй цветной слой |
| Полировка Machine | Завершающий этап перед упаковкой | Стабильный блеск и защита поверхности. |
При прокладке новой линии отделки оставьте регулируемое расстояние между выходом охлаждающего туннеля и отделочной головкой. Продукт, который выходит из туннеля слишком теплым, размазывается под насадкой для декорирования, а продукт, который слишком остыл, не принимает второй слой чистым.
Распространенные поверхностные дефекты и их вероятный источник
Большинство видимых дефектов покрытия можно отнести к одному из небольшого числа переменных процесса. Анализ характера дефекта, а не только дефекта, обычно указывает на ответственную стадию.
- Сероватые полосы или налет : обычно связано с плохим контролем темперирования до того, как шоколад достигнет глазировочной завесы, или с циклическими изменениями температуры во время хранения после упаковки.
- Тонкие или голые участки на скорлупе : часто возникает из-за того, что объем завесы слишком мал по сравнению со скоростью ленты, или из-за того, что центральные части слишком холодны при входе в завесу.
- Волнистые или ломаные линии оформления. : обычно проблема синхронизации между отделочной головкой и скоростью основного конвейера.
- Тусклый или пятнистый блеск после полировки : часто связано с непостоянной дозировкой полирующего средства или скоростью барабана, которая не соответствует размеру продукта
- Изделие слипается после полировки : обычно результат избытка полирующего средства в сочетании с недостаточной выдержкой или временем высыхания.
Поскольку эти этапы связаны, дефект, возникающий на этапе полировки, не всегда возникает именно там. Например, ракушка, которая была слегка недостаточно покрыта на этапе глазирования, может оставить неровную текстуру поверхности, которую никакая регулировка полировки не сможет полностью исправить.
Практические навыки обслуживания для стабильной производительности
Оборудование для окончательной обработки оснащено движущимися лентами, вращающимися барабанами и непрерывно циркулирующим жидким шоколадом, и все это требует регулярного внимания для поддержания стабильного качества в течение длительных производственных циклов.
- Очищайте полотно покрытия и нижний валик в конце каждой смены, чтобы предотвратить накопление остатков, которые со временем меняют вес покрытия.
- Еженедельно проверяйте натяжение ремня на участках глазирования и охлаждения, так как провисание ремня приводит к изменению времени пребывания под завесой.
- Ежедневно проверяйте форсунки для декорирования на предмет частичной блокировки, которая является распространенной и часто упускаемой из виду причиной непостоянного режима дождя.
- Калибруйте насос-дозатор полирующего средства по фиксированному графику, а не дожидайтесь появления видимых проблем с блеском.
- Показания температуры блока закалки бревен, позволяющие обнаружить постепенный дрейф до того, как он повлияет на всю производственную партию.
Часто задаваемые вопросы
Вопрос 1: В чем разница между глазированием и панорамированием как методами нанесения покрытия?
При глазировании покрытие наносится путем пропускания продукта под ниспадающей завесой жидкого шоколада, что подходит для изделий, которым нужна полная, ровная оболочка. При панорамировании покрытие наносится тонкими слоями, в то время как продукт переворачивается во вращающемся барабане, что подходит для небольших изделий или для применений, где предпочтителен более тонкий, наращиваемый слой.
Вопрос 2: Как распределяется время отделки относительно охлаждающего туннеля?
Декорирование обычно наносится вскоре после того, как базовая оболочка выходит из охлаждающего туннеля, пока поверхность еще имеет небольшую липкость. Это позволяет декоративному слою приклеиться без потери формы основной оболочки и размазывания украшения при контакте.
Вопрос 3: Почему полировка иногда уменьшает блеск, а не улучшает его?
Обычно это происходит, когда дозировка полирующего средства слишком велика для доступного времени выдержки, в результате чего остается неровная или липкая пленка, а не гладкая. Небольшое снижение дозировки или увеличение времени выдержки обычно решает проблему.
Вопрос 4: Может ли одна линия обрабатывать продукцию нескольких форм без серьезных переналадок?
Многие линии отделки могут обрабатывать широкий диапазон форм, регулируя только скорость ленты и объем полотна. Однако значительные изменения размера или веса детали обычно требуют регулировки скорости барабана на этапе полировки, а также высоты сопла на этапе декорирования.
Вопрос 5. Что приводит к изменению веса покрытия в ходе длительного производственного цикла?
Наиболее распространенной причиной является постепенный температурный дрейф в рециркуляционном резервуаре для шоколада, поскольку вязкость меняется с температурой даже в узком диапазоне. Регулярные проверки температуры на завесе, а не только в плавильном баке, помогают выявить это явление до того, как оно повлияет на выход продукции.