

Как спроектировать высокопроизводительные автоматизированные линии «под ключ» для производства сникерса, нуги и композитных зерновых батончиков
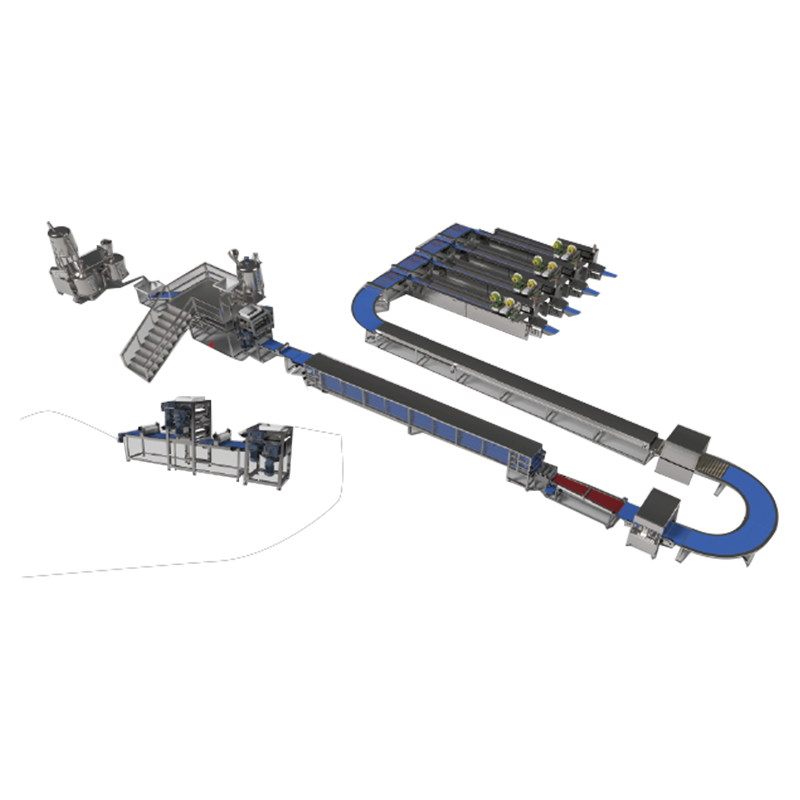
Современное производство кондитерских изделий и снеков требует абсолютной точности, терморегуляции и высокоскоростной механической синхронности. Переработка сырья в многослойные шоколадные батончики, пористые плиты нуги или плотные зерновые матрицы требует специального машиностроения. Полностью интегрированное готовое решение позволяет обрабатывать деликатные материалы посредством подготовки массы, непрерывной аэрации, формования плит, многоуровневого охлаждения, точной резки и высокоскоростной упаковки. Внедрение оптимизированного линия по производству сникера требуются глубокие знания в области термодинамической стабилизации и синхронизации массового расхода для постоянного соблюдения точных геометрических и весовых допусков.
Термодинамика и механическая конструкция аэраторов для нуги
Нуга составляет структурную и текстурную основу многих легендарных композитных моноблоков. Достижение фирменной легкой, но жевательной текстуры полностью зависит от контролируемой механической аэрации. Смесители для аэрации нуги работают путем растворения воздуха под давлением в горячей матрице концентрированного сахарного сиропа в сочетании со взбивающими агентами, такими как яичный альбумин или гидролизованные растительные белки.
Инженерная задача заключается в поддержании стабильной газожидкостной эмульсии во время охлаждения и кристаллизации сиропа. В современных смесителях используется головка ротора-статора с высоким сдвиговым усилием, заключенная в смесительную камеру под давлением. Сахарный сироп подается поршневыми насосами в камеру, куда одновременно подается отфильтрованный сжатый воздух под давлением от 3 до 6 бар.
Особенности приготовления массы и приготовления сиропа
Перед аэрацией сироп необходимо приготовить до точного содержания сухого вещества, обычно от 88 до 94 процентов. Змеевики непрерывного действия или тонкопленочные испарители работают в паре с автоматическими датчиками контроля влажности. Если профиль влажности отклоняется хотя бы на 0,5 процента, полученная нуга будет либо слишком липкой, чтобы ее можно было разрезать, либо слишком хрупкой, чтобы пройти через последующие валки.
| Параметр процесса | Целевой диапазон | Механизм критического контроля |
|---|---|---|
| Температура приготовления сиропа | От 125 до 138 градусов Цельсия | Модулирующие паровые регулирующие клапаны |
| Давление в аэрационной камере | от 3,5 до 5,0 бар | Автоматизированные пропорциональные обратные клапаны |
| Скорость сдвига ротор-статор | от 250 до 450 об/мин | Асинхронные двигатели с частотно-регулируемым приводом |
| Конечная плотность нуги | От 0,65 до 0,85 грамм на кубический сантиметр | Линейные массовые расходомеры Кориолиса |
После того как оптимальная плотность аэрации проверена встроенными датчиками, аэрированная масса дозируется через закаленный трубопровод с рубашкой, чтобы предотвратить преждевременное схватывание. Линии подачи с рубашкой нагреваются через контур циркуляции воды, температура которого стабилизируется точно на уровне 65 градусов Цельсия.
Оборудование для экструзии и формования многослойных моноблоков
Преобразование пористой нуги и вареной карамели в однородный многослойный лист требует мощного оборудования для формования плит. Структурная целостность и однородность порций миллионов стержней напрямую зависят от механической точности этих массивных калибровочных роликов.
Для конфигурации многослойных стержней процесс начинается на начальной станции формования слябов. Аэрированную нугу принимает специальный бункер с двумя роликами. Эти ролики охлаждаются изнутри посредством контуров циркуляции гликоля и воды. Нуга спрессовывается в идеально гладкий лист точной толщины на непрерывном конвейере для пищевых продуктов. Поверхность роликов обработана антипригарным микротекстуром, нанесенным лазером, чтобы предотвратить прилипание без использования химических антиадгезивов.
Динамика отложения карамельного слоя
Как только базовый слой нуги сформирован и стабилизирован на ленте, он перемещается непосредственно под станцию нанесения вторичного слоя карамели. Карамель представляет явные инженерные трудности из-за своей вязкоупругой природы и высокой теплостойкости. Отсадочная головка должна наносить равномерный, жидкий слой карамели на движущуюся плиту нуги при температуре от 85 до 95 градусов Цельсия.
Отсадочная машина оснащена подогреваемым бункером с рубашкой, оснащенным внутренним подающим роликом и регулируемым прецизионным ракелем. Высота этого лезвия регулируется высокоточными сервоприводами, что позволяет осуществлять микрорегулировку в режиме реального времени на основе данных о толщине, предоставляемых расположенными ниже по потоку датчиками лазерного сканирования.
Технология точной резки и распределения арахиса
Сразу после нанесения карамели, пока слой карамели остается теплым и липким, продукт проходит под систему объемной подачи и прессования орехов. Жареный арахис должен быть распределен по карамельной матрице с точной пространственной однородностью. Эта однородность жизненно важна для постоянного веса грифа и эстетики поперечного сечения.
- Объемное дозирование: Арахис выдается из качающегося бункера для сухих ингредиентов, оснащенного встроенными тензодатчиками для контроля скорости истощения массы.
- Гравиметрические вибрационные питатели: Набор вибрационных каналов с регулируемой частотой распределяет арахис по всей ширине карамельной плиты, избегая зазоров или чрезмерного скопления.
- Механическая интеграция: Затем плита проходит под калиброванным валиком для тиснения. Этот валик аккуратно прижимает арахис к теплому слою карамели, фиксируя его на месте, не разрушая орехи и не деформируя нижний слой нуги.
Обработка зерновых батончиков и высокоскоростные гильотинные ножи
В то время как шоколадные батончики состоят из пластичной карамели и пористых масс, композитные зерновые батончики представляют собой совершенно другой профиль материала. Современный линия по производству зерновых батончиков должны перерабатывать нежные, хрупкие, хрустящие зерна, овсяные хлопья, сухофрукты, вязкие сахарные или медовые связующие, не измельчая хрупкие компоненты. Сохранение структурной целостности имеет важное значение для получения хрустящей текстуры, которую ожидают потребители.
Связующее и сухие заполнители смешиваются в двухвальных лопастных смесителях непрерывного действия, настроенных на приложение минимального усилия сдвига. Затем массу переносят в специализированный формовщик слябов низкого давления. Вместо использования прижимных роликов высокого давления, которые могут раздробить зерно, в этих системах используются несколько мягких калибровочных роликов. Эти ролики медленно сжимают массу в связную матрицу одинаковой плотности и толщины.
Кинематика высокоскоростных гильотинных резаков
После того как плитка конфет или хлопьев прошла через расширенный многоярусный охлаждающий туннель и достигла структурной жесткости, ее необходимо разрезать на батончики отдельных размеров. Этот процесс делится на две отдельные фазы: продольная резка и поперечная резка. Продольная резка выполняется серией сверхострых круговых вращающихся лезвий, которые разделяют широкую плиту на параллельные ленты.
Механическим ядром зоны раскроя является высокоскоростной гильотинный резак, выполняющий поперечные резы. На современных линиях, работающих на высоких скоростях конвейера, стандартный стационарный вертикальный нож может вызвать накопление продукта и раздавливание прутков. Поэтому инженеры используют сложный механический механизм, известный как летающая гильотина.
Чтобы предотвратить прилипание липкой карамели, нуги или сахаристых связующих к лезвию, современные гильотинные системы включают в себя высокочастотные ультразвуковые преобразователи. Эти датчики вибрируют лезвие лезвия с частотой 20 кГц или 35 кГц. Эта ультразвуковая вибрация уменьшает трение, устраняет липкие отложения, обеспечивает чистый рез и сводит к минимуму отходы продукта.
Интеграция компонентов печенья в кондитерские линии
Многие современные форматы закусок сочетают в себе хрустящее печенье со слоями нуги, карамели или шоколада. Для достижения такого сочетания необходимо плавно подключить промышленную машину непрерывного действия по производству печенья к кондитерской линии. Компонент печенья должен точно соответствовать пропускной способности, ширине и выравниванию оборудования для формования шоколада.
Для интеграции автоматической линии по производству печенья требуются развитые сети управления, обычно управляемые центральными программируемыми логическими контроллерами (ПЛК), которые обмениваются данными через высокоскоростные протоколы Industrial Ethernet. Если в печи для выпечки или охлаждающем конвейере происходит изменение скорости, последующие системы формования и глазирования должны автоматически корректировать свои параметры, чтобы предотвратить застревание продукта или образование пробелов.
Термодинамические проблемы при соединении бисквитных и кондитерских слоев
Печенье выходит из охлаждающих конвейеров с низким содержанием влаги и температурой окружающей среды. Если теплый, высоковлажный слой карамели или нуги положить непосредственно на сухой бисквит без предварительной подготовки, произойдет термодинамическая миграция влаги. Со временем бисквит впитывает воду из прилегающей кондитерской массы, теряя хрусткость и становясь мягким, а карамель становится сухой и твердой.
Чтобы устранить эту проблему, на автоматических линиях между листами устанавливаются зоны кондиционирования и микроглазировочные машины. линия по производству нуги и системы обработки печенья. Микроглазировочная машина наносит на верхнюю поверхность печенья ультратонкий барьерный слой из чистого какао-масла или составного покрытия на жировой основе. Этот барьер герметизирует пористую структуру выпеченного теста, блокируя перенос влаги и сохраняя различимую текстуру каждого слоя на протяжении всего срока его хранения.
Часто задаваемые вопросы
В1: Как ультразвуковое гильотинное лезвие предотвращает прилипание карамели и нуги во время высокоскоростной резки?
Ультразвуковые гильотины используют пьезоэлектрический преобразователь для вибрации режущего лезвия на частотах от 20 до 35 кГц. Эта быстрая микровибрация создает поверхность с чрезвычайно низким коэффициентом трения, что делает практически невозможным прилипание вязкоупругих материалов, таких как карамель и нуга, к металлу лезвия. Он обеспечивает идеально чистые вертикальные разрезы, сводит к минимуму деформацию продукта и устраняет частые остановки линии, необходимые для очистки традиционных механических ножей.
Вопрос 2: Какова основная причина изменения веса на автоматизированной линии по производству зерновых батончиков и как это контролируется?
Основной причиной изменения веса является неравномерная объемная плотность смешанной зерновой массы до того, как она вступит в стадию прессования. Этот вариант решается путем установки автоматизированных гравиметрических систем подачи и многоточечных лазерных сканеров профиля непосредственно перед формовщиками слябов. Если сканеры обнаруживают отклонение толщины или плотности, подается сигнал на регулировку серводвигателей на калибровочных роликах. Это позволяет осуществлять корректировку в режиме реального времени для поддержания веса продукта в пределах допусков в 1 процент.
Вопрос 3: Почему внутри охлаждающих туннелей линии по производству многослойных моноблоков требуется строгое температурное зонирование?
Многослойный батончик содержит компоненты с разными термическими свойствами, такие как нуга, карамель, орехи и шоколад. Воздействие на теплый батончик чрезвычайно холодным воздухом может вызвать неравномерное сжатие, что приведет к короблению плиты, появлению трещин или вздутию шоколадного жира. В охлаждающих туннелях «под ключ» используются отдельные зоны с контролируемой температурой: начиная с умеренного охлаждения для стабилизации карамели и нуги, затем холодных зон для затвердевания структуры и заканчивая зоной повторного нагрева, чтобы поднять температуру батончика выше точки росы окружающей среды, предотвращая конденсацию воды перед упаковкой.
Вопрос 4: Как промышленная машина для изготовления печенья синхронизируется с линией по производству шоколадных батончиков, если их скорости обработки различаются?
Синхронизацией управляет автоматизированная многоуровневая система буферизации и индексации. Высокоточные фотоэлектрические датчики контролируют производительность автоматической линии по производству печенья. Если линия по производству печенья работает быстрее, чем последующая линия по производству конфет, излишки печенья направляются во временные буферы хранения. Главный ПЛК использует частотно-регулируемые приводы для непрерывной регулировки скорости индексирующих конвейеров, гарантируя, что печенье поступит точно в соответствие со станциями отсадки нуги и карамели.
В5: Какие санитарные процедуры предусмотрены в современных экструзионных линиях по производству кондитерских изделий «под ключ»?
В современных производственных системах «под ключ» используются передовые системы безразборной мойки (CIP) для всего оборудования для подготовки масс и работы с жидкостями в сочетании с принципами проектирования для санитарных условий для механического оборудования. Формовочные машины, устройства для отсадки и резаки имеют гладкие открытые рамы из нержавеющей стали, устойчивые к скоплению воды, оснащены двигателями для промывки со степенью защиты IP69K и оснащены быстросъемными конвейерными лентами. Такая конструкция позволяет бригадам технического обслуживания тщательно очищать и дезинфицировать оборудование с минимальными простоями, обеспечивая полное соответствие международным стандартам безопасности пищевых продуктов.