

Сколько времени занимает процесс полировки для достижения глянцевого блеска шоколадного драже?
Понимание сроков полировки шоколадного драже
Путь от матовой шоколадной поверхности к зеркальному глянцевому покрытию шоколадных драже – это одновременно искусство и наука. Руководители производства и специалисты по контролю качества часто спрашивают: Сколько времени на самом деле занимает процесс полировки, чтобы добиться желанного глянцевого блеска шоколадного драже? Ответ не однозначен, поскольку на сроки влияют множество переменных, но понимание этих факторов имеет важное значение для оптимизации эффективности производства и поддержания стабильного качества продукции.
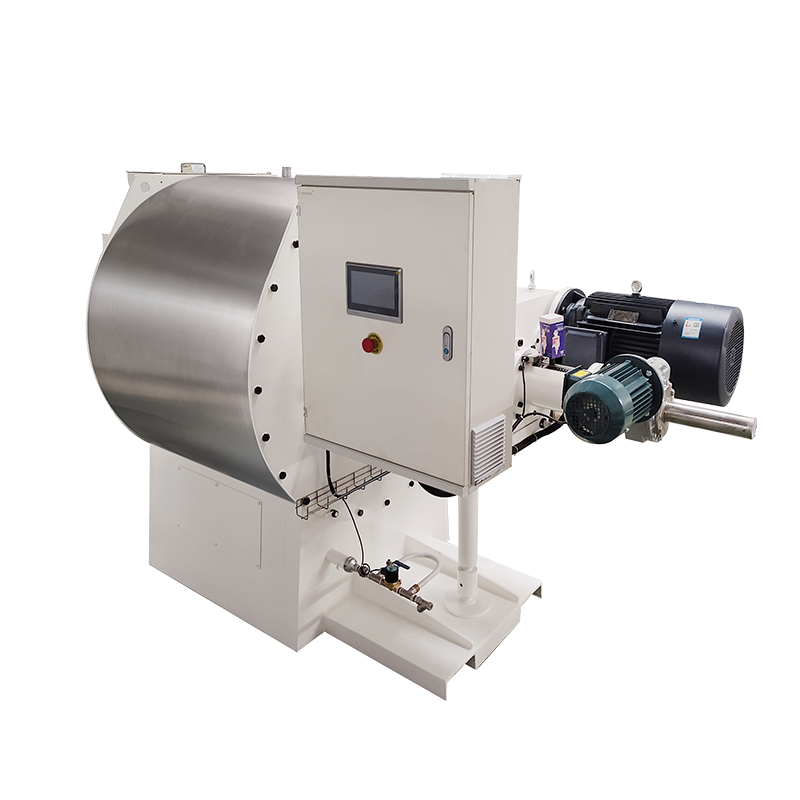
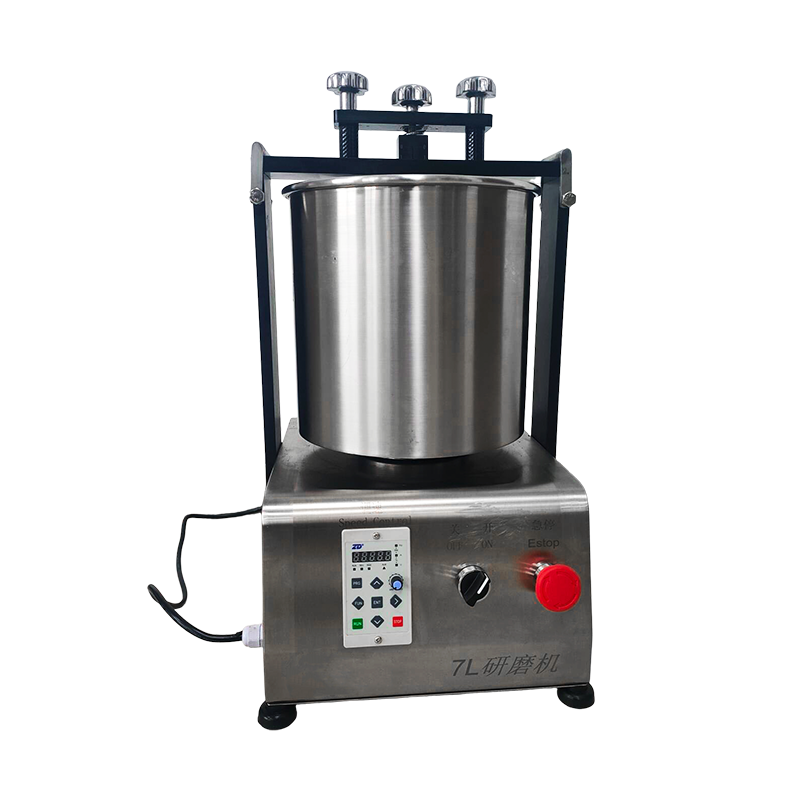
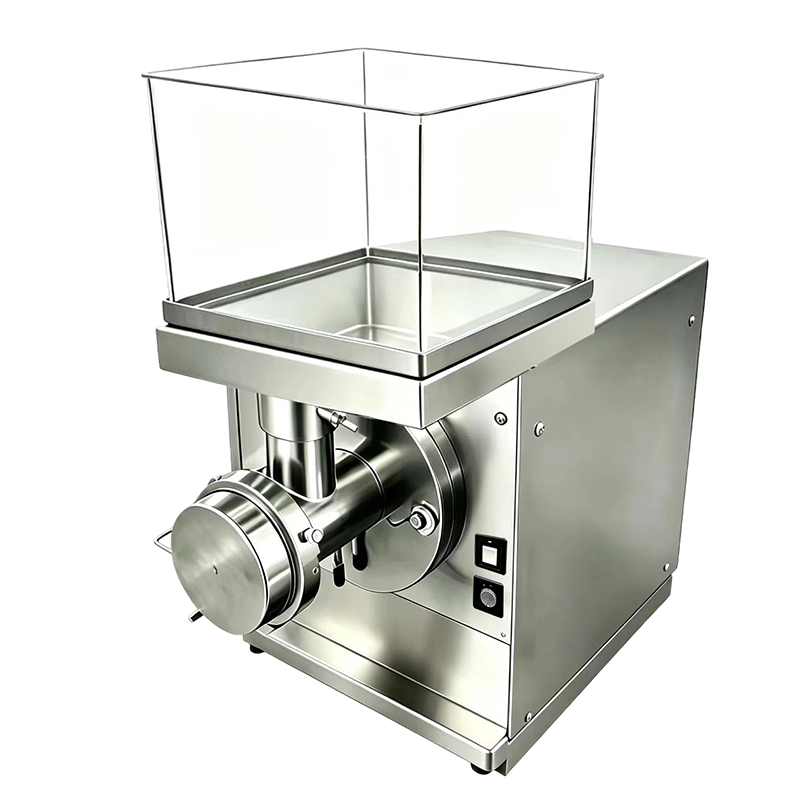
В профессиональных кондитерских производствах процесс полировки шоколадных драже обычно варьируется от от 45 минут до 3 часов за партию, в зависимости от технических характеристик оборудования, характеристик продукции и желаемого качества отделки. Этот график охватывает весь цикл полировки, включая подготовку, этапы активной полировки и этапы проверки качества. Для операций с использованием расширенных Машина для полировки шоколада и конфет систем процесс можно значительно оптимизировать, сохраняя при этом исключительные стандарты отделки.
Разница в продолжительности обусловлена фундаментальными различиями в геометрии изделия, толщине покрытия, условиях окружающей среды и конкретной используемой методологии полировки. Драже круглой и сферической формы обычно полируются быстрее, чем драже неправильной формы, из-за более равномерного контакта поверхности с полирующими веществами. Аналогичным образом, изделия с более тонким шоколадным покрытием требуют меньше времени на полировку по сравнению с изделиями с толстым слоем покрытия, поскольку соотношение площади поверхности к объему влияет на то, насколько быстро полирующее средство может создать желаемый блеск.
Факторы, влияющие на продолжительность полировки
Технические характеристики оборудования и эксплуатационные параметры
Технические характеристики вашего полировального оборудования напрямую зависят от времени обработки. Современные полировальные станки имеют диаметр барабана от 600 до 1500 мм, а скорость вращения обычно устанавливается в пределах 28 и 32 оборота в минуту для оптимального полирующего действия. Станки, оснащенные частотно-регулируемым приводом, позволяют операторам динамически регулировать скорость вращения на протяжении всего цикла полировки, что может сократить общее время обработки на 15-20% по сравнению с агрегатами с фиксированной скоростью.
Теплопроизводительность представляет собой еще один критический временной фактор. Системы с более высокой мощностью нагрева (2–3 кВт) могут более эффективно поддерживать постоянную температуру барабана в пределах 20–25°C, предотвращая колебания температуры, которые часто продлевают циклы полировки. Усовершенствованные модели оснащены двойными нагревательными элементами с независимым управлением, что позволяет быстро регулировать температуру для различных рецептур шоколада, не прерывая производственный процесс.
Характеристики и геометрия продукта
Физические свойства полируемых драже существенно влияют на продолжительность обработки. Стандартные категории продуктов и типичные сроки их полировки включают:
- Круглые сферические драже (диаметр 8–12 мм): 45–75 минут для глянцевого покрытия.
- Сплюснутые изделия или изделия в форме чечевицы: 60–90 минут благодаря плоской поверхности.
- Цилиндрические или столбчатые формы: 90–120 минут, требующие специальных протоколов полировки.
- Неправильные или многогранные формы: 120–180 минут для полного покрытия поверхности.
- Цилиндрические шоколадные конфеты в алюминиевой фольге: 30-45 минут для сжатия фольги и улучшения блеска.
Расчеты соотношения площади поверхности к массе показывают, что драже меньшего размера (менее 10 мм) полируют более эффективно, чем более крупные, поскольку полирующий агент распределяется более равномерно по всей площади поверхности. Однако для очень мелких продуктов (менее 5 мм) может потребоваться снижение скорости вращения барабана во избежание агрегации, что может увеличить время обработки на 10–15%.
Экологические и атмосферные условия
Температура окружающей среды и уровень влажности создают измеримые различия в продолжительности полировки. Оптимальные условия окружающей среды для полировки шоколада включают:
- Температура окружающей среды: 18–22°C (64–72°F)
- Относительная влажность: 50-55%
- Циркуляция воздуха: контролируется для предотвращения загрязнения пылью.
Когда влажность окружающей среды превышает 60 %, время полировки может увеличиться на 20–30 %, поскольку влага препятствует процессу кристаллизации, создающему глянцевую поверхность. И наоборот, чрезвычайно сухие условия (влажность ниже 40%) могут вызвать быстрое высыхание, что препятствует правильному распределению полирующего средства, что приводит к необходимости снижения скорости обработки и увеличения циклов.
Наука, лежащая в основе формирования глянцевого покрытия
Динамика кристаллизации и измельчение поверхности.
Чтобы добиться глянцевого блеска шоколадных драже, необходимо манипулировать кристаллизацией какао-масла на микроскопическом уровне. В процессе полировки создается механическое трение, которое генерирует контролируемое тепло (приблизительно 28-32°C на поверхности изделия), которое на мгновение смягчает шоколадное покрытие. По мере того как барабан продолжает вращаться и циркулирует холодный воздух, поверхность рекристаллизуется в стабильную полиморфную форму V, которая придает характерный глянцевый вид.
Такое термоциклирование происходит неоднократно на протяжении всего цикла полировки, при этом каждая итерация совершенствует структуру поверхности. Исследования показывают, что оптимальное развитие блеска требует 15-25 полных термических циклов. , что объясняет, почему процесс нельзя торопить. Попытка ускорить цикл за счет чрезмерного нагрева или агрессивного механического воздействия приводит к дефектам поверхности, жирному поседению или неравномерному распределению блеска, что требует повторной обработки.
Протоколы нанесения полирующего агента
Нанесение полирующих средств следует точным временным протоколам, которые различаются в зависимости от типа продукта и желаемой интенсивности отделки. К распространенным полирующим средствам и срокам их применения относятся:
| Полирующий агент | Этап подачи заявки | Продолжительность | Результат |
| Раствор гуммиарабика (2-3%) | Финальная отделка | 15-20 минут | Блестящая защитная пломба |
| Смесь пчелиного воска и карнаубы | Промежуточная полировка | 25-35 минут | Глубокий блеск и долговечность |
| Глазурь на основе шеллака | Окончательный герметик | 10-15 минут | Максимальный блеск и защита |
| Натуральная полировка (без добавок) | Расширенный процесс | 120-180 минут | Тонкий блеск, минимальная обработка. |
Время применения агента имеет решающее значение. Преждевременное нанесение герметиков может зафиксировать дефекты поверхности, а позднее нанесение может привести к недостаточной адгезии. Опытные операторы обычно наносят полирующие средства в три этапа: первоначальная подготовка поверхности (20% общего времени), первичная полировка (50% общего времени) и окончательное достижение блеска (30% общего времени).
Оптимизация времени полировки посредством управления процессом
Стратегии управления температурой
Эффективный контроль температуры представляет собой наиболее важный фактор сокращения продолжительности полировки без ущерба для качества. В современных системах полировки используется многозонный контроль температуры, который позволяет различным секциям барабана поддерживать разные температурные профили. Эта возможность позволяет одновременно обрабатывать изделия на различных этапах цикла полировки, сокращая общее время обработки партии до 25%.
Оптимальное изменение температуры во время стандартного 90-минутного цикла полировки следует следующей схеме:
- Начальная фаза (0–15 минут): температура окружающей среды (20–22°C), обеспечивающая адаптацию поверхности.
- Фаза прогрева (15–30 минут): постепенное повышение до 24–26°C для активации смягчения поверхности.
- Фаза активной полировки (30–60 минут): Поддержание при температуре 28–30°C с периодическими интервалами охлаждения.
- Фаза развития блеска (60–75 минут): контролируемое охлаждение до 22–24°C для стабилизации кристаллизации.
- Заключительная фаза схватывания (75–90 минут): возвращение к температуре окружающей среды для стабилизации продукта.
Регулировка скорости и наклона барабана
Угол наклона барабана от 15° до 45° существенно влияет на характер движения продукта и эффективность полировки. Более крутые углы (35–45°) создают более каскадное действие, что увеличивает воздействие на поверхность полирующих средств, потенциально сокращая время обработки на 10–15 % для круглых изделий. Однако более пологие углы (15–25°) оказываются более эффективными для изделий неправильной формы, требующих более бережного обращения во избежание повреждения поверхности.
Протоколы с переменной скоростью дополнительно оптимизируют время обработки. Начинание с более низких скоростей (20–25 об/мин) на начальных этапах нанесения покрытия предотвращает повреждение продукта, а увеличение скорости полировки до оптимальных (30–32 об/мин) на основной фазе максимизирует эффективность обработки поверхности. Некоторые усовершенствованные системы включают возможность обратного вращения, которая устраняет мертвые зоны и обеспечивает равномерную полировку, сокращая общее время цикла за счет обеспечения равномерного воздействия на все поверхности продукта.
Планирование производства и планирование партий
Расчет суточной производственной мощности
Понимание точных требований к времени полировки позволяет точно планировать производство и рассчитывать производительность. Стандартная полировальная машина серии PGJ с диаметром барабана 1000 мм и емкостью партии 50-70 кг обычно может выполнить 4-6 партий за 8-часовую смену при обработке стандартных круглых драже с 60-минутными циклами полировки.
Руководители производства должны учитывать эти временные компоненты при планировании:
- Загрузка и подготовка: 5-8 минут на партию
- Процесс активной полировки: 45–120 минут (в зависимости от продукта)
- Проверка качества и проверка: 3-5 минут
- Разгрузка и трансфер: 5-7 минут
- Чистка оборудования между партиями: 8-12 минут (при смене продукции или цвета)
Эти расчеты показывают, что общее время цикла на партию составляет от 66 до 152 минут, что подчеркивает важность группировки продуктов и оптимизации последовательности. Последовательный выпуск аналогичных продуктов сокращает время очистки между партиями, эффективно увеличивая ежедневную производительность на 15–20%.
Многоступенчатая интеграция производственной линии
Современные кондитерские предприятия интегрируют полировальные машины в непрерывные производственные линии, где синхронизация времени имеет решающее значение. Типичная интегрированная линия включает станции нанесения покрытия, охлаждающие туннели и полировальные установки, расположенные последовательно. Станция полировки должна соответствовать производительности по нанесению покрытия, которая обычно колеблется от 100 до 500 кг в час в зависимости от конфигурации линии.
Чтобы избежать узких мест, на многих предприятиях используются несколько полировальных станков, работающих параллельно, причем каждый агрегат обрабатывает определенные типы продукции или требования к отделке. Такой подход к параллельной обработке позволяет всей линии поддерживать непрерывный поток, в то время как отдельные партии получают точное время полировки, необходимое для стандартов качества. Например, производственная линия производительностью 300 кг/час может использовать три полировальных станка, каждый из которых обрабатывает партии по 100 кг в шахматном порядке по 90 минут, обеспечивая непрерывную производительность при сохранении оптимальной продолжительности полировки.
Оценка качества и завершение проверки
Объективные стандарты измерения блеска
Определение завершения процесса полировки требует объективного измерения, а не субъективной визуальной оценки. В стандартном для отрасли измерении блеска используются блескомеры с геометрией 60 градусов, которые количественно определяют отражательную способность поверхности. Блестящая шоколадная отделка обычно находится между 85-95 единиц блеска (ГУ) при 60 градусах, а зеркальные покрытия премиум-класса могут превышать 95 ГУ.
Системы мониторинга блеска в режиме реального времени, интегрированные в современное полировальное оборудование, могут автоматически определять, когда продукция достигает целевых характеристик, предотвращая как недостаточную обработку (недостаточный блеск), так и чрезмерную обработку (потенциальное повреждение поверхности или жирное поседение). Эти системы уменьшают колебания качества и устраняют неопределенность, которая часто заставляет операторов без необходимости продлевать циклы полировки.
Визуальные и тактильные индикаторы качества
В то время как инструментальные измерения обеспечивают точность, опытный персонал по контролю качества распознает определенные визуальные сигналы, указывающие на оптимальное завершение полировки:
- Равномерное отражение поверхности без полос и пятен.
- Отсутствие видимых остатков полирующего средства или притяжения пыли.
- Постоянная глубина цвета на всех поверхностях продукта.
- Гладкая тактильная поверхность без липкости и шероховатости.
- Стабильная температура продукта, указывающая на завершенную кристаллизацию.
Изделия, соответствующие этим критериям, после расчетной длительности полировки могут быть уверенно отгружены, а изделия с недостатками могут потребовать расширенной обработки или выявления отклонений технологических параметров.
Устранение неполадок, связанных с увеличением времени полировки
Распространенные причины задержек процессов
Когда циклы полировки постоянно превышают ожидаемые сроки, систематическое исследование этих факторов обычно выявляет основную причину:
Проблемы качества покрытия: Шоколадные глазури с неправильным темперированием или содержанием жира могут сопротивляться полировке, что потребует 30-50% дополнительного времени обработки. Проверка отпуска перед нанесением покрытия предотвращает эту проблему.
Нарушения экологического контроля: Недостаточный климат-контроль в зоне полировки увеличивает время обработки, поскольку оборудованию сложно поддерживать оптимальные температурные условия. Установка специальных систем HVAC для зон полировки обычно сокращает время цикла на 15-25%.
Статус обслуживания оборудования: Изношенные поверхности барабана, неэффективные нагревательные элементы или засоренная система циркуляции воздуха снижают эффективность полировки. График регулярного технического обслуживания должен включать полировку поверхности барабана каждые 12–18 месяцев и ежеквартальную проверку нагревательного элемента.
Перегрузка продукта: Превышение рекомендуемой емкости партии (обычно 45-90 кг для барабанов диаметром 1000 мм) приводит к неравномерности полировки и увеличению времени обработки, одновременно снижая качество. Соблюдение заданного веса загрузки обеспечивает оптимальную производительность.
Методы ускорения процессов
Когда производственные требования требуют сокращения времени полировки, эти проверенные методы могут ускорить обработку без неприемлемого ущерба для качества:
Загрузка предварительно подготовленного продукта: Доведение продуктов до температуры окружающей среды перед полировкой исключает этапы начальной терморегулировки, экономя 10–15 минут на партию.
Оптимизированная концентрация полирующего агента: Использование немного более высоких концентраций гуммиарабика или специальных составов для быстрой полировки может сократить время окончательного придания блеска на 20-30%, хотя необходимо учитывать соображения стоимости.
Улучшенная циркуляция воздуха: Модернизация систем воздуходувки для увеличения потока воздуха на 25–30 % ускоряет высыхание поверхности и кристаллизацию, что особенно полезно в условиях высокой влажности.
Автоматизированный контроль параметров: Системы управления на базе ПЛК, которые автоматически регулируют температуру и скорость на основе обратной связи с продуктом в режиме реального времени, предотвращают консервативную чрезмерную обработку, которая часто возникает при ручном управлении.
Выбор оборудования для экономичных операций
Соответствие характеристик машины производственным требованиям
Выбор подходящего полировального оборудования предполагает баланс времени обработки и требований к объему производства. К основным критериям выбора относятся:
| Диаметр барабана | Емкость партии | Типичное время цикла | Ежедневная выработка (8 часов) |
| 600 мм | 15 кг | 45-60 мин. | 120-180 кг |
| 800 мм | 30-50 кг | 50-75 мин. | 240-400 кг |
| 1000 мм | 50-70 кг | 60-90 мин. | 300-500 кг |
| 1250 мм | 120-180 кг | 75-120 мин. | 600-900 кг |
Предприятия с разнообразным ассортиментом продукции получают выгоду от поддержки машин разных размеров, что позволяет оптимизировать размер партии для каждого типа продукта, а не заставлять всю продукцию проходить через негабаритное оборудование, что увеличивает время обработки.
Расширенные функции, которые сокращают время обработки
Современный Машина для полировки шоколада и конфет Системы включают в себя функции, специально разработанные для минимизации продолжительности полировки при одновременном повышении качества отделки:
Управление частотно-регулируемым приводом (ЧРП): Обеспечивает точную регулировку скорости на протяжении всего цикла полировки, оптимизируя механическое воздействие на каждом этапе и сокращая общее время на 15–20 % по сравнению с системами с фиксированной скоростью.
Автоматическая доставка полирующего средства: Программируемые системы распыления наносят полирующие средства с оптимальными интервалами и в оптимальных концентрациях, исключая задержки и несогласованность ручного нанесения, которые увеличивают время обработки.
Интегрированное профилирование температуры: Многозонный нагрев с независимым управлением позволяет одновременно обрабатывать изделия на разных стадиях полировки, эффективно создавая непрерывный поток внутри периодической системы.
Быстросменные барабанные системы: Возможность снятия и замены барабана без инструментов сокращает время очистки и переключения между партиями с 30–45 минут до менее 10 минут, что значительно повышает эффективную ежедневную производительность.
Отраслевые тесты и стандарты производительности
Сравнительный анализ эффективности обработки
Отраслевые данные показывают значительные различия в эффективности огранки при разных операционных подходах. Лучшие в своем классе предприятия достигают среднего времени цикла полировки 45-55 минут для стандартных драже круглого сечения , в то время как среднестатистическим исполнителям обычно требуется 75–90 минут для получения результата эквивалентного качества. Этот разрыв в эффективности в 30–40 % обусловлен, главным образом, возможностями оборудования, сложностью управления технологическими процессами и уровнем подготовки операторов.
Ключевые показатели эффективности операций по полировке должны включать:
- Время цикла на килограмм готовой продукции
- Показатель качества при первом проходе (процент соответствия стандартам блеска без повторной обработки)
- Потребление энергии на партию
- Процент использования оборудования (фактическое время производства по сравнению с доступным временем)
- Эффективность полирующего средства (граммы средства на килограмм продукта)
Наиболее эффективные предприятия поддерживают показатели качества первого прохода выше 95 %, в то время как на предприятиях, испытывающих проблемы с контролем процесса, уровень переработки может достигать 15–25 %, что эффективно увеличивает общее время полировки и пропорциональное потребление ресурсов.
Будущие тенденции в сокращении времени полировки
Новые технологии обещают дальнейшее сокращение времени цикла полировки при сохранении или улучшении качества отделки. Системы ультразвуковой полировки, которые в настоящее время находятся на продвинутой стадии разработки, демонстрируют потенциал сокращения времени обработки на 40-50% за счет улучшенной активации поверхности. Аналогичным образом, усовершенствованные составы покрытий с улучшенной кинетикой кристаллизации могут обеспечить более быстрое развитие блеска без вмешательства в механическую полировку.
Автоматизация и интеграция искусственного интеллекта представляют собой самые непосредственные возможности для оптимизации времени. Алгоритмы машинного обучения, которые анализируют внешний вид продукта в режиме реального времени и автоматически корректируют параметры процесса, могут устранить консервативные запасы безопасности, которые обычно применяются операторами, сокращая время цикла на 10–15 % и одновременно повышая согласованность.
Практические рекомендации по внедрению
Установление стандартных операционных процедур
Документирование точных временных параметров для каждого типа продукта обеспечивает стабильные результаты и позволяет постоянно совершенствоваться. Стандартные операционные процедуры должны определять:
Стандарты времени для конкретного продукта: Минимальная, целевая и максимальная продолжительность полировки на основе исторических данных о производительности и исследований по проверке качества. Эти стандарты следует пересматривать ежеквартально и обновлять на основе усовершенствований процессов или изменений формулировок.
Протоколы решений: Четкие критерии для определения того, когда расширять обработку, когда выгружать продукцию и когда начинать расследование по устранению неполадок. Эти протоколы предотвращают произвольное продление времени, которое часто происходит, когда у операторов нет четких указаний.
Требования к документации: Регистрация фактического времени цикла, условий окружающей среды и измерения качества