

Как высокоскоростная машина для производства шоколадно-сахарной пудры обеспечивает эффективную и стабильную обработку порошка?
В области производства шоколада сахарная пудра является ключевым сырьем, а однородность размера частиц и активность напрямую влияют на вкус и стабильность процесса готового продукта. Высокоскоростная машина для производства шоколадного сахара использует технологию физического дробления для достижения микронной обработки сахарного песка. Его основная ценность заключается в модернизации традиционного процесса измельчения до промышленного стандарта. Это оборудование не только должно соответствовать требованиям пищевой гигиены, но также должно обеспечивать высокую производительность в единицу времени, обеспечивая при этом целостность кристаллической структуры сахарной пудры.
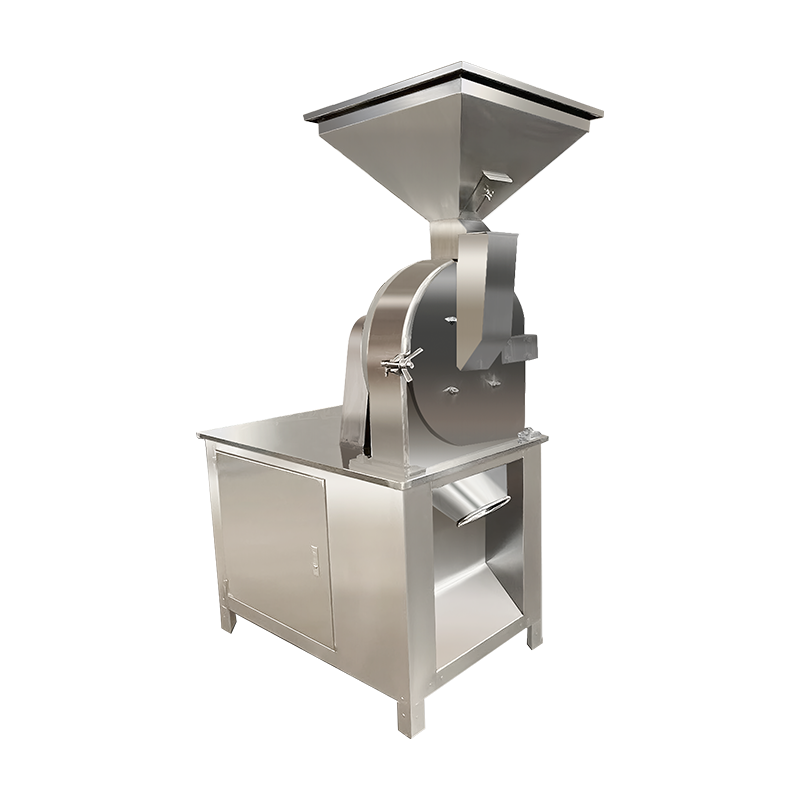
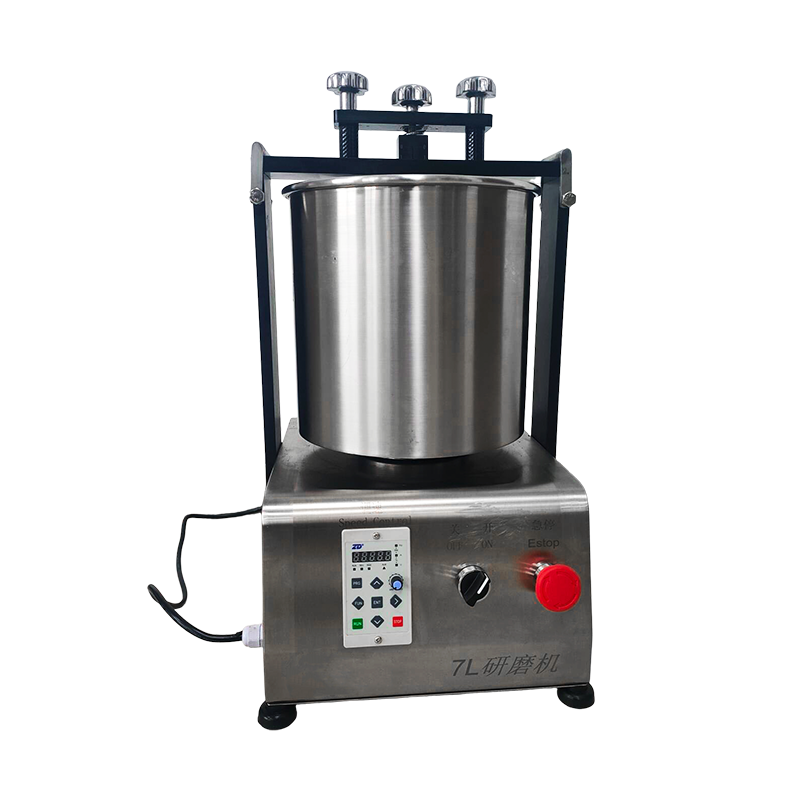
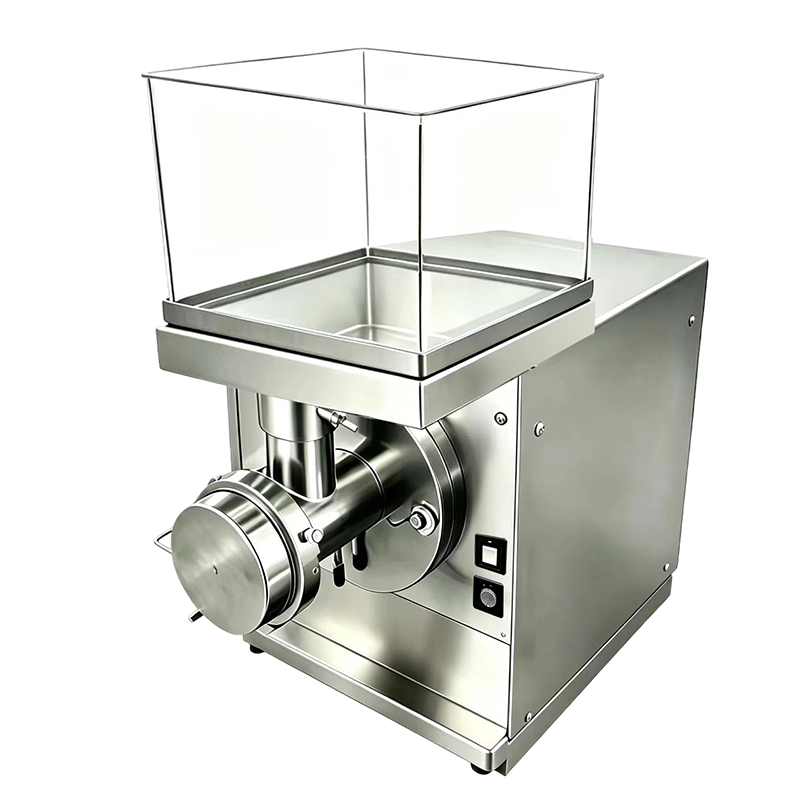
Основная механическая конструкция высокоскоростной машины для производства шоколадного сахара состоит из трех частей: дробильной камеры, сортировочного колеса и системы трансмиссии. Камера дробления имеет двухслойную полость из нержавеющей стали, а внутренняя стенка покрыта износостойкой керамической футеровкой. Такая композитная структура не только обеспечивает коррозионную стойкость оборудования, но и продлевает срок его службы за счет высоких характеристик твердости керамики. Угол лезвия сортировочного колеса был оптимизирован посредством моделирования гидромеханики, а его особая изогнутая конструкция поверхности позволяет частицам сахарного порошка формировать упорядоченную траекторию движения под действием центробежной силы, избегая обычного явления повторного смешивания материалов в традиционном дробильном оборудовании.
Что касается механизма дробления, оборудование использует трехступенчатый принцип дробления «удар-сдвиг-трение». Когда сахар попадает в камеру дробления, высокоскоростной вращающийся активный зубчатый диск (скорость может достигать более 4000 об/мин) образует динамическую зону дробления с неподвижным зубчатым диском, и материал подвергается высокочастотному ударному дроблению в зазоре между зубчатыми дисками. По мере уменьшения размера частиц частицы попадают в зону сортировочного колеса, а размер выбрасываемых частиц можно точно контролировать, регулируя скорость сортировочного колеса. Такое взаимодействие механизма сортировки и процесса дробления в режиме реального времени позволяет оборудованию достигать более 90 % заданного размера частиц за один проход.
Система питания является ключом к стабильной работе высокоскоростной машины для производства шоколадного сахара. Его основные компоненты включают двигатель с регулируемой частотой вращения, прецизионный редуктор и шпиндель динамической балансировки. Двигатель с регулируемой частотой вращения обеспечивает плавное регулирование скорости с помощью алгоритма векторного управления, благодаря чему оборудование может поддерживать постоянную линейную скорость в различных условиях работы. Прецизионный редуктор имеет конструкцию планетарной передачи с КПД более 95% и имеет функцию самоблокировки, которая эффективно предотвращает механические повреждения при перегрузке оборудования.
Особенно важна конструкция динамической балансировки шпиндельной системы. Благодаря установке высокоточных балансировочных колец на обоих концах шпинделя амплитуду вибрации оборудования можно контролировать в пределах 0,05 мм при работе на высокой скорости. Этот точный баланс не только снижает шум оборудования, но также позволяет избежать разбрызгивания материала и неравномерного распределения частиц по размерам, вызванных механической вибрацией. Экспериментальные данные показывают, что после 2000 часов непрерывной работы износ ключевых узлов оборудования по-прежнему составляет менее 0,1 мм, что подтверждает надежность его энергосистемы.
Адаптивность Высокоскоростная машина для шоколадно-сахарной пудры К материалам отражается в трех аспектах: во-первых, толерантность к влажности сырья. Оборудование может перерабатывать сухой сахар с содержанием влаги менее 3% и избегать агломерации, вызванной влажными материалами, благодаря специальной структуре подачи; во-вторых, совместимость твердости сырья. Будь то белый сахар, коричневый сахар или каменный сахар, оборудование может поддерживать стабильную эффективность дробления; наконец, защита кристаллической структуры. Оптимизируя плотность энергии дробления, оборудование может контролировать степень искажения кристаллов сахарной пудры в пределах 5%, обеспечивая при этом обработку на микронном уровне.
С точки зрения оптимизации процесса оборудование инновационно внедряет концепцию «сегментарного дробления». На этапе первичного дробления используется большой зазор и высокоскоростной режим для быстрого уменьшения размера частиц материала, а на этапе вторичного дробления достигается контроль размера мелких частиц за счет уменьшения зазора зубчатого диска и снижения скорости. Этот технологический маршрут позволяет оборудованию поддерживать диапазон колебаний размера частиц ± 2 мкм при обработке 200 кг/ч производственной мощности, что намного превышает точность ± 10 мкм традиционных машин для производства сахарного порошка.
Конструкция системы технического обслуживания оборудования отражает требования к надежности промышленного оборудования. Основные моменты технического обслуживания включают в себя: регулярную смазку подшипников сортировочных колес, калибровку зазора зубчатого диска и обнаружение износа керамического вкладыша. Подшипники сортировочных колес используют систему консистентной смазки, а интеллектуальное устройство контроля может заранее предупредить о риске отказа смазки. Регулировка зазора зубчатого диска использует технологию позиционирования с ЧПУ, чтобы гарантировать, что повторяющаяся точность каждой регулировки достигает уровня 0,01 мм.
Что касается гарантии эксплуатации, оборудование оснащено множеством защитных механизмов. Когда обнаруживается аномально высокая температура материала, автоматически запускается система охлаждения, и температура камеры дробления будет поддерживаться на уровне ниже 40 ℃ за счет внутреннего циркуляционного водяного охлаждения. Устройство защиты от перегрузки использует датчик крутящего момента для контроля нагрузки шпинделя в режиме реального времени. Когда нагрузка превышает 120% номинального значения, оборудование автоматически отключается и подает сигнал тревоги. Эта интеллектуальная система защиты позволяет сократить время простоя оборудования в среднем до 8 часов в год.